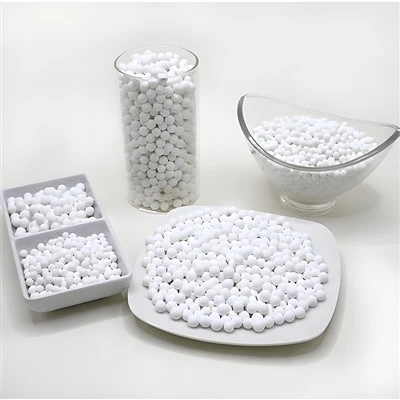
Si alguna vez ha trabajado en el procesamiento de gas natural, la hidrodesulfuración para refinerías o la producción de hidrógeno para aplicaciones industriales, sabrá lo fundamental que es eliminar incluso trazas de compuestos de azufre. Los contaminantes de azufre, como el sulfuro de hidrógeno (H₂S), los mercaptanos, el sulfuro de carbonilo (COS) y el tiofeno, no solo son tóxicos y corrosivos para los equipos, sino que también envenenan los catalizadores utilizados en los procesos posteriores, lo que genera costosos tiempos de inactividad y pérdidas de eficiencia. Como proveedor de soluciones de adsorción especializadas, me preguntan todo el tiempo: ¿cómo exactamente el adsorbente PSA de alúmina activada hace el trabajo pesado cuando se trata de eliminar compuestos de azufre de las corrientes de gas? Es una pregunta que une la ciencia de los materiales, los principios de adsorción por oscilación de presión (PSA) y las necesidades industriales del mundo real, así que analicémosla en términos sencillos y prácticos.


Primero, analicemos qué es realmente la alúmina activada y por qué es diferente de otros adsorbentes. En esencia, la alúmina activada es una forma porosa de óxido de aluminio (Al₂O₃) que se obtiene calentando hidróxido de aluminio a altas temperaturas para crear una red de poros interconectados y altamente estructurada. Lo que lo hace ideal para la eliminación de azufre es su combinación única de química superficial, distribución del tamaño de los poros y resistencia mecánica, rasgos que lo diferencian de otros adsorbentes como las zeolitas o el carbón activado. A modo de contexto, algunas de nuestras otras soluciones de alúmina activada satisfacen diferentes necesidades industriales, como las bolas de alúmina activada para peróxido de hidrógeno, que se adaptan a los requisitos específicos de humedad e impurezas de la producción de peróxido, o el desecante de alúmina para la separación de aire, que seca el aire comprimido para procesos de separación criogénica. Sin embargo, el adsorbente PSA de alúmina activada en el que nos centramos para la eliminación de azufre está formulado específicamente para apuntar a compuestos polares de azufre, con una superficie ajustada para la adsorción selectiva en lugar de la purificación general de humedad o gases.
Antes de profundizar en el mecanismo de eliminación de azufre, recapitulemos cómo funciona el PSA, porque es la columna vertebral de cómo se implementa el adsorbente en los sistemas industriales. La adsorción por cambio de presión es un proceso cíclico que utiliza cambios de presión para separar los componentes de una mezcla de gases. A alta presión (normalmente entre 10 y 30 bar para la mayoría de las aplicaciones de eliminación de azufre), la corriente de gas pasa a través de un lecho fijo de adsorbente, donde los contaminantes objetivo se adhieren a la superficie del adsorbente. Una vez que el lecho está saturado con compuestos de azufre, la presión disminuye (a menudo hasta casi la atmosférica), lo que libera los contaminantes atrapados para que el lecho pueda reutilizarse. Se prefiere el PSA a otros métodos, como la depuración con aminas, para muchas tareas de eliminación de azufre porque produce un gas producto más seco y puro, genera menos residuos y requiere menos servicios públicos. El adsorbente es el corazón de este proceso: su desempeño determina directamente cuánto azufre puede eliminar, cuánto dura el lecho y con qué frecuencia es necesario regenerarlo.
Ahora, la parte clave: ¿cómo elimina específicamente el adsorbente PSA de alúmina activada los compuestos de azufre, en comparación con otros adsorbentes? Se reduce a tres procesos interconectados: adsorción superficial, afinidad selectiva y, en algunos casos, reacción superficial. Comencemos con la adsorción superficial. La alúmina activada tiene una superficie extremadamente alta (generalmente de 200 a 350 m² por gramo), la mayor parte de la cual se encuentra en los pequeños poros (generalmente de 2 a 10 nanómetros de diámetro) que conforman su estructura porosa. Los compuestos de azufre como el H₂S y los mercaptanos son moléculas polares, lo que significa que tienen un ligero desequilibrio de carga eléctrica. La superficie de la alúmina activada tiene grupos hidroxilo (–OH) en su superficie, que también son polares. Las moléculas polares se adhieren a las superficies polares mediante fuerzas de van der Waals e interacciones electrostáticas: esto es adsorción física o fisisorción. Para los compuestos de azufre no polares como el tiofeno, el tamaño de los poros del adsorbente también juega un papel: los poros tienen un tamaño suficiente para permitir la entrada de moléculas de azufre, pero demasiado pequeños para que queden atrapados los componentes del gas más grandes (como el metano en el gas natural), lo que añade una capa adicional de selectividad.
Pero esto es lo que hace que nuestro adsorbente PSA de alúmina activada sea especialmente efectivo para la eliminación de azufre, no solo para el secado general: está modificado químicamente para mejorar la afinidad selectiva por los compuestos de azufre. La alúmina activada no modificada es excelente para absorber la humedad, pero cuando ajustamos la química de la superficie, podemos priorizar el azufre. Por ejemplo, podemos impregnar la alúmina con pequeñas cantidades de óxidos metálicos (como óxido de zinc u óxido de cobre) que reaccionan con compuestos de azufre en la superficie. Tomemos como ejemplo el H₂S: cuando una molécula de azufre entra en contacto con la superficie de alúmina modificada, sufre una reacción química suave (quimisorción) para formar compuestos de sulfuro estables que permanecen unidos a la superficie, en lugar de quedar simplemente atrapados físicamente. Este es un gran beneficio porque significa que el adsorbente puede contener más azufre antes de que necesite regeneración y es menos probable que libere contaminantes durante el paso de caída de presión. La selectividad es otro punto clave: a alta presión, los compuestos de azufre son fuertemente atraídos hacia la superficie modificada, mientras que el gas deseado (como el hidrógeno o el metano) no lo es, por lo que pasa a través del lecho intacto. Es por eso que el PSA con alúmina activada a menudo puede reducir los niveles de azufre a partes por millón (ppm) o incluso partes por mil millones (ppb), lo que se requiere para los catalizadores posteriores que son sensibles incluso a trazas de azufre.
También debo mencionar que no todos los compuestos de azufre son iguales y nuestro adsorbente está formulado para manejar la mezcla específica que se encuentra en diferentes corrientes de gas. Por ejemplo, en el gas natural normalmente se encuentran H₂S y mercaptanos, mientras que en el gas de síntesis (procedente de la gasificación), los COS y el disulfuro de carbono son más comunes. La estructura de poros y la modificación de la superficie de la alúmina activada se pueden ajustar para abordar cada uno de ellos. Para COS, que es menos polar que el H₂S, los tamaños de poro más grandes en nuestro adsorbente PSA permiten que la molécula se difunda en los poros, mientras que los grupos hidroxilo de la superficie aún crean suficiente interacción para atraparla. Esa flexibilidad es una de las razones por las que nuestra solución es versátil en diferentes sectores industriales, desde la transmisión de gas natural hasta la producción de hidrógeno en refinerías y la mejora de biogás.
Por supuesto, ningún adsorbente es perfecto y comprender los límites ayuda a comprender por qué el adsorbente PSA de alúmina activada es la opción correcta para muchas aplicaciones. Como cualquier adsorbente, puede ser “envenenado” por otros contaminantes que se adhieren con demasiada fuerza, como hidrocarburos pesados o ciertos compuestos de nitrógeno, que con el tiempo bloquearían los sitios de adsorción de azufre. Por eso es importante realizar un tratamiento previo adecuado de la corriente de gas (como filtrar las partículas o eliminar primero los hidrocarburos pesados) para prolongar la vida útil del lecho. En perspectiva, otros productos especializados de alúmina activada que ofrecemos, como el polvo de alúmina activada utilizado en el tratamiento de agua para la eliminación de metales pesados, o el agente de desfluoración de alúmina activada para la purificación de agua potable, tienen sus propias químicas de superficie adaptadas a sus objetivos específicos, por lo que es fundamental adaptar el adsorbente a la aplicación.
Otra pregunta común que recibo es sobre el paso de regeneración, que es lo que hace que el PSA sea tan eficiente y rentable. Una vez que el lecho está saturado con compuestos de azufre, se reduce la presión y, a veces, se pasa un pequeño flujo de gas de purga (como nitrógeno o gas producto limpio) a través del lecho a una temperatura ligeramente elevada para eliminar los compuestos de azufre atrapados. En el caso de nuestra alúmina activada modificada, los compuestos de sulfuro formados durante la quimisorción a menudo pueden liberarse y descomponerse durante la regeneración, por lo que el lecho se puede reutilizar durante miles de ciclos antes de que sea necesario reemplazarlo. Esto es una gran ventaja para los operadores industriales, porque significa menores costos operativos y menos desperdicio del adsorbente gastado.
Pongamos esto en un ejemplo del mundo real para hacerlo tangible. Una refinería con la que trabajo mejoró recientemente su proceso de producción de hidrógeno. Su antiguo sistema utilizaba depuración con aminas para eliminar el azufre, pero producía un gas producto con demasiado azufre residual, lo que envenenaba sus catalizadores de reformado. Cambiaron a nuestro adsorbente PSA de alúmina activada y, en unos pocos meses, observaron que los niveles de azufre cayeron de 50 ppm a menos de 0,1 ppm, mientras que el tiempo de inactividad para el reemplazo del catalizador disminuyó en un 15 %. El lecho se regeneró cada 8 horas y duró más de 3 años antes de necesitar reemplazo, lo que supuso una mejora del doble con respecto al adsorbente anterior. Ese es el impacto que puede tener conseguir la química adecuada del adsorbente.
Si está trabajando en un proyecto que requiere eliminación de azufre, ya sea mejorando el biogás a la calidad de la tubería, acondicionando el gas natural para su transmisión o pretratando el gas para su uso como catalizador, elegir el adsorbente adecuado es fundamental. Nuestro equipo ha pasado años perfeccionando nuestro adsorbente PSA de alúmina activada para equilibrar la selectividad, la capacidad y la durabilidad para estas aplicaciones exactas. Para otras necesidades especializadas, también ofrecemos soluciones como bolas de alúmina activada para peróxido de hidrógeno, desecante de alúmina para separación de aire, polvo de alúmina activada y agente de desfluoración de alúmina activada, cada uno de ellos diseñado para sus tareas industriales específicas.
Si está listo para analizar sus necesidades de purificación de gas o desea obtener más información sobre cómo nuestras soluciones de alúmina activada pueden mejorar la eficiencia de su proceso y reducir costos, estamos aquí para ayudarlo. Comuníquese con nuestro equipo para obtener asesoramiento personalizado y especificaciones técnicas para su aplicación.
Referencias:
- Ruthven, DM (1997). Principios de Adsorción y Procesos de Adsorción. John Wiley e hijos.
- Yang, RT (2003). Adsorbentes: fundamentos y aplicaciones. John Wiley e hijos.
- Saleh, TA y Ali, SA (2015). Alúmina activada como adsorbente para la eliminación de azufre: una revisión. Revista de Química Industrial y de Ingeniería, 29, 1–11.
- Delgado, JA, Uguina, MA y Sotelo, JL (2007). Adsorción por cambio de presión para la separación de gases: una revisión. Reseñas de separación y purificación, 36 (2), 157–218.